Технология литья металлов под давлением MIM
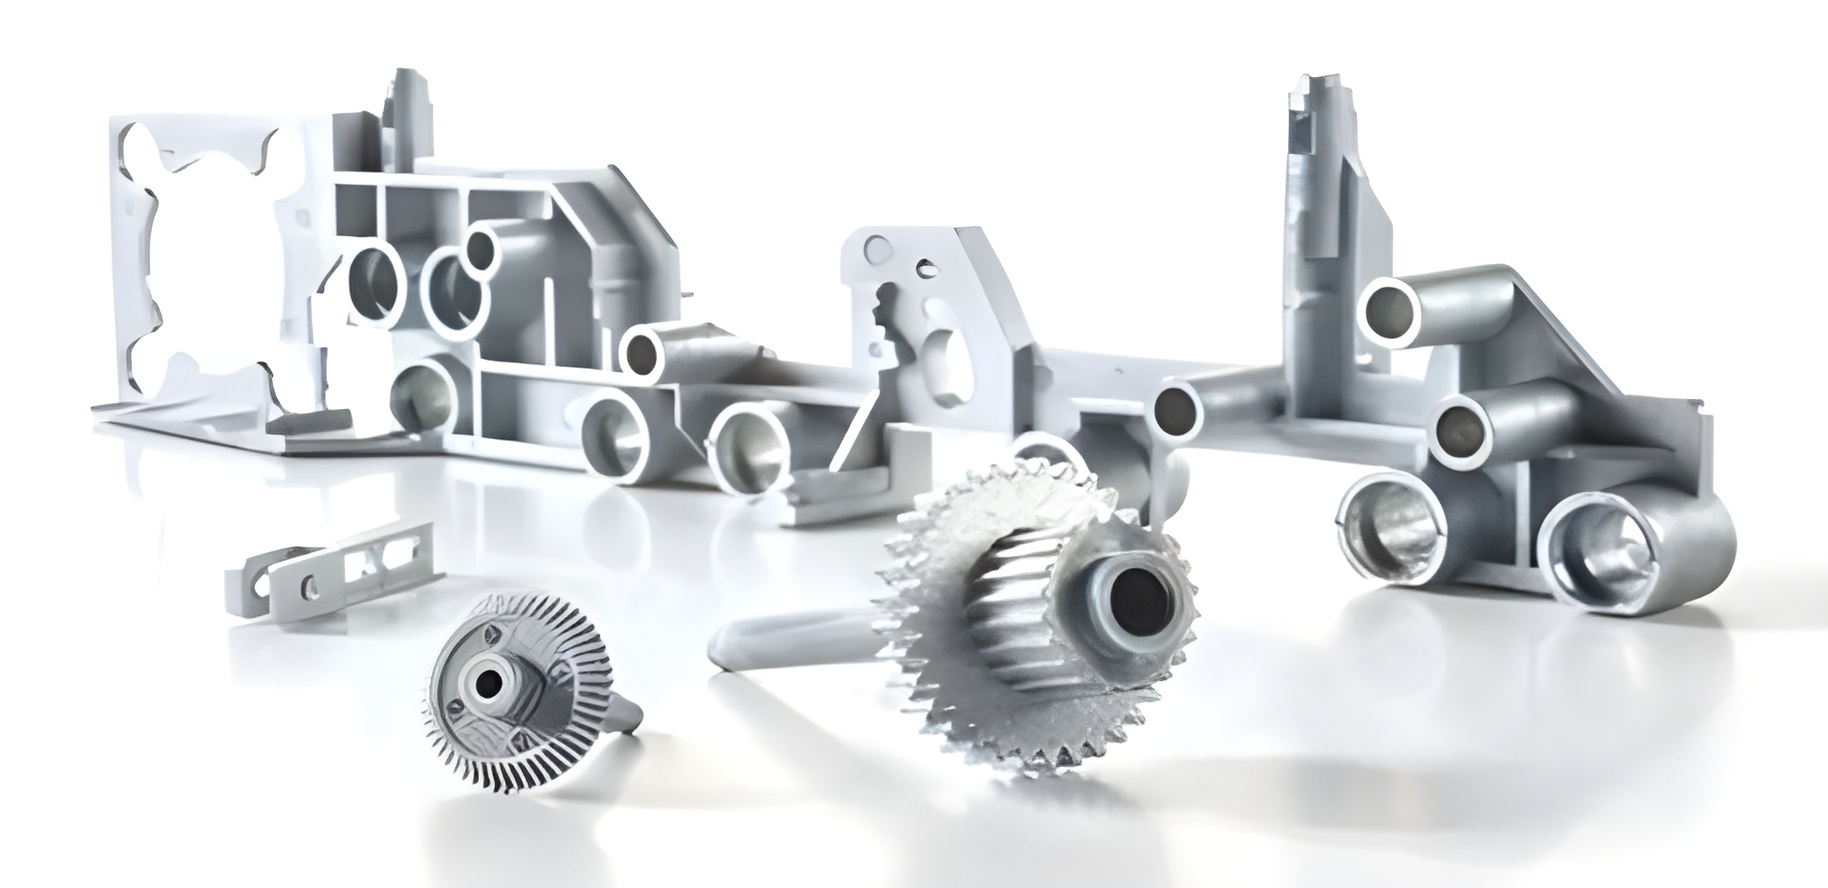
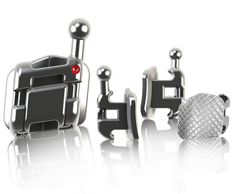
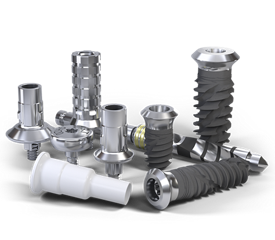
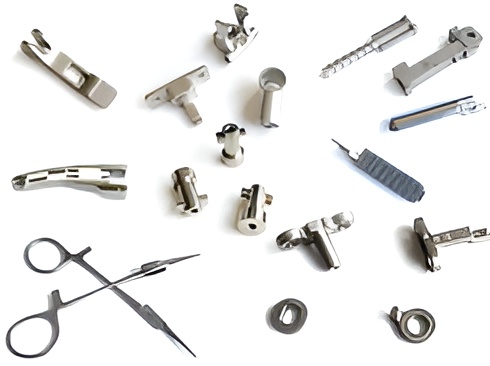
Технология MIM широко применяется в медицине для производства небольших и сложных по форме имплантируемых и вспомогательных деталей с особой биосовместимостью и высокой точностью.
- Имплантанты и ортопедические винты (н-р зубные, черепно-лицевые, суставные)
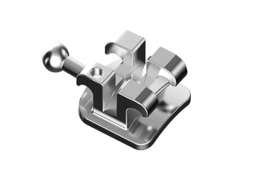
- Брекеты и ортодонтические скобы для коррекции прикуса
- Хирургические инструменты: ножи, зажимы, скобоносители
- Микродетали медицинских приборов — компоненты слуховых аппаратов, микронасадки для катетеров и инструментов, сосудистые стенты.
- Части для устройств доставки лекарств, протезов и эндоскопов
- Производство сложных зубчатых колес, деталей трансмиссии и моторных компонентов, которые требуют высокой точности и износостойкости.
- Изготовление компонентов систем безопасности (н-р элементов замков и креплений).
- Массовое производство мелких крепежных элементов, клапанов, корпусов датчиков и исполнительных механизмов.
- Легкие, но прочные детали с внутренней сложной геометрией, позволяющие снизить вес узлов и улучшить эффективность работы агрегатов.
- Внедрение в электромобилях и гибридных авто.
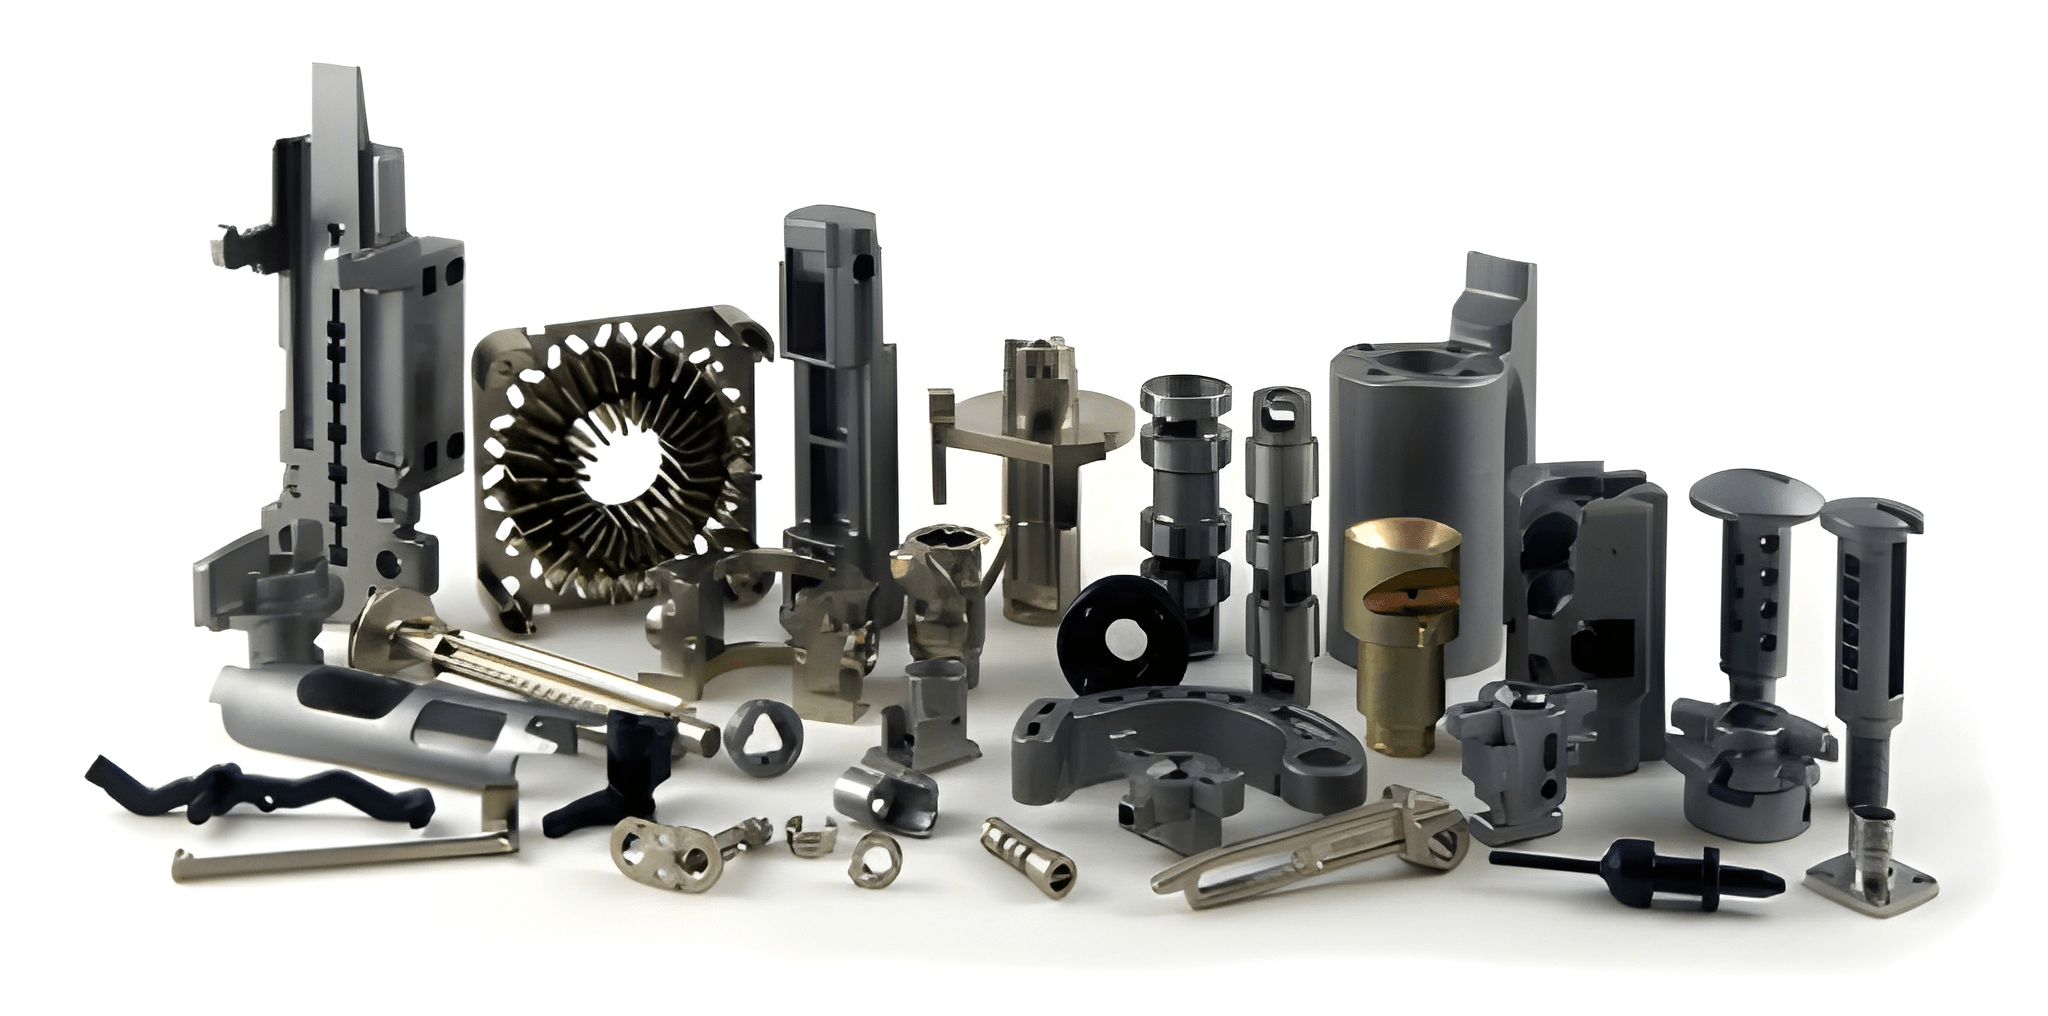
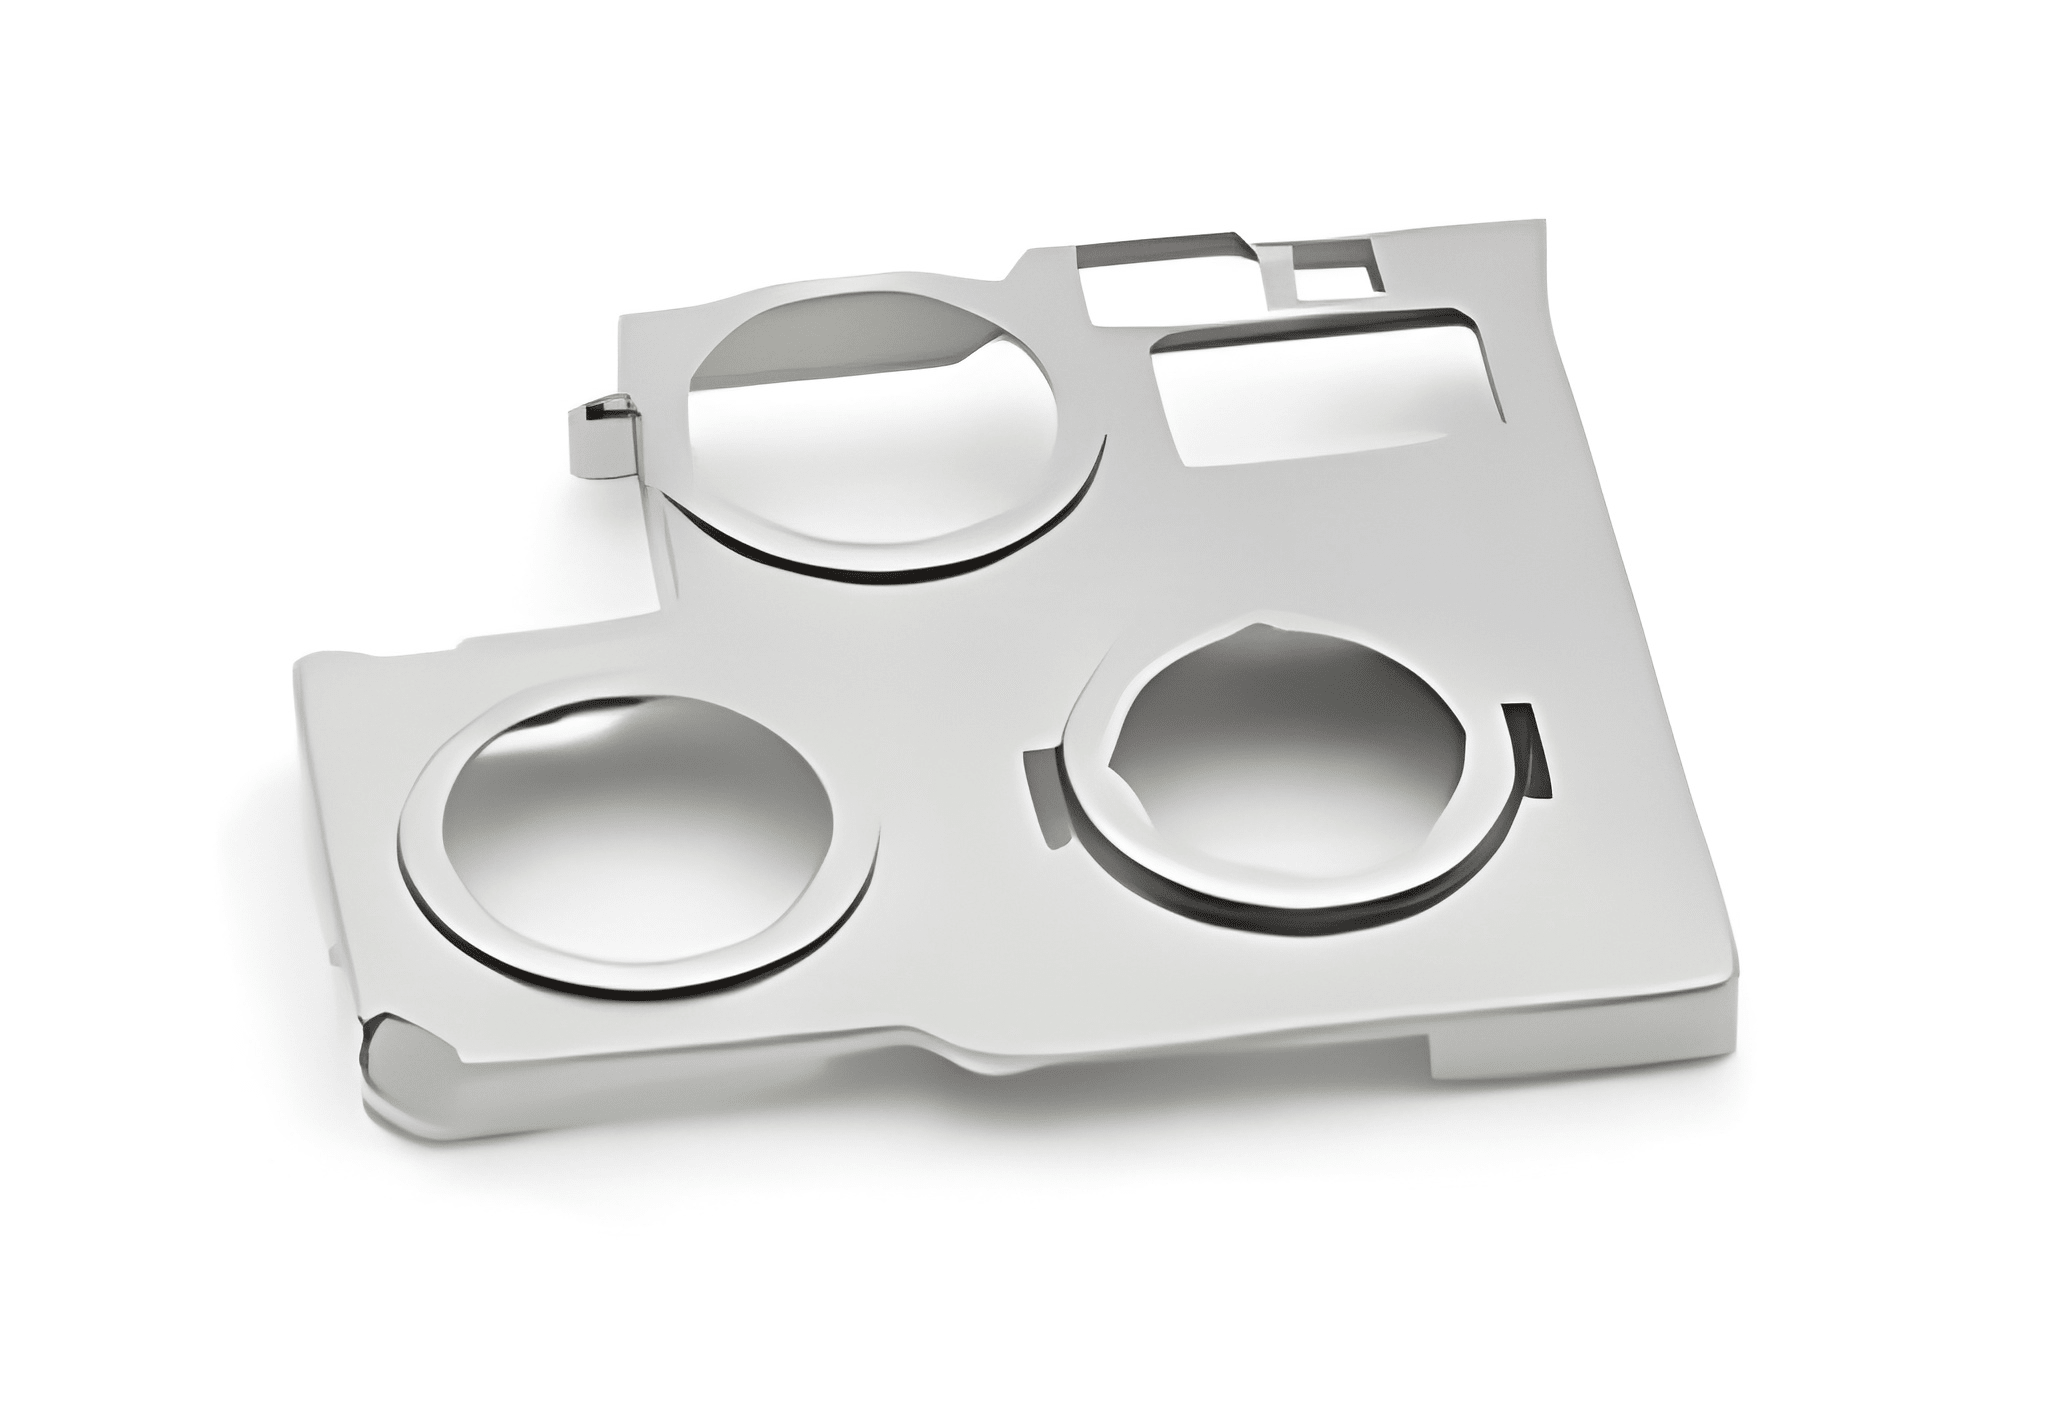
- Мелкие корпусные детали и компоненты для смартфонов, ноутбуков, планшетов (н-р рамки камер, кнопки, держатели SIM-карт, контакты и разъемы).
- Штекеры и разъемы для портативных устройств, используемые в USB-коннекторах, зарядных устройствах и аудиогарнитурах.
- Корпуса и элементы микропереключателей, тумблеров, держатели электронных плат.
- Антенны, магнитные экраны, компоненты для защиты от электромагнитных помех.
- Детали умных часов, носимой электроники, мини-разъемы и прецизионные микродетали.
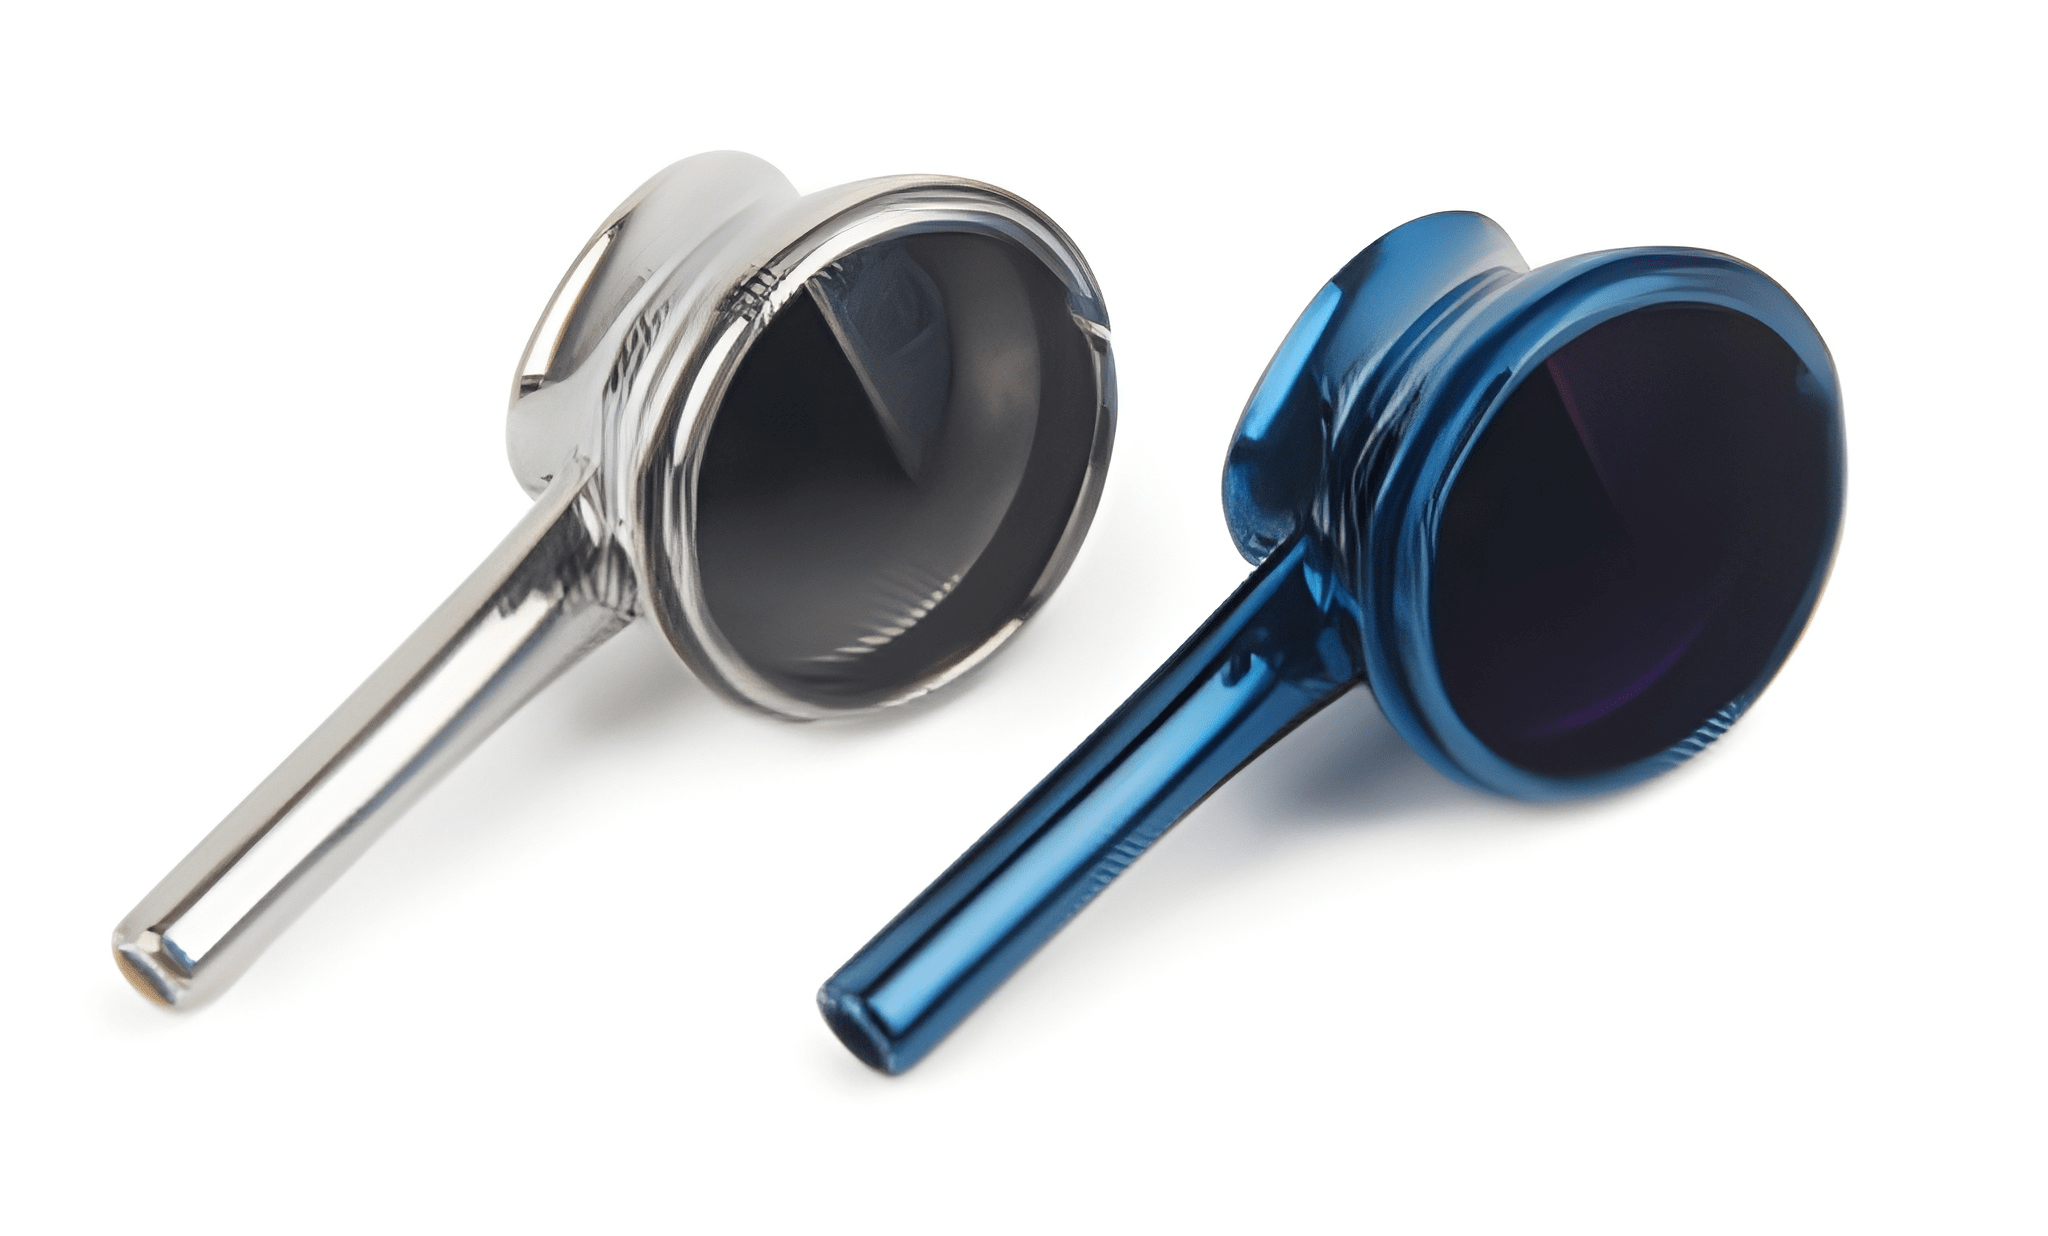
- Шестерни и зубчатые передачи, шарниры, храповые механизмы, ножи: в миксерах, кофемолках, мясорубках.
- Защелки и замки: дверцы стиральных и посудомоечных машин, крышек кофеварок, фиксаторы для задних крышек и крепления плат, матриц, защелкивающиеся клипсы. Сложные фигурные элементы с пружинящими свойствами.
- Рычаги и кулачки: в переключателях режимов, механизмах блокировки.
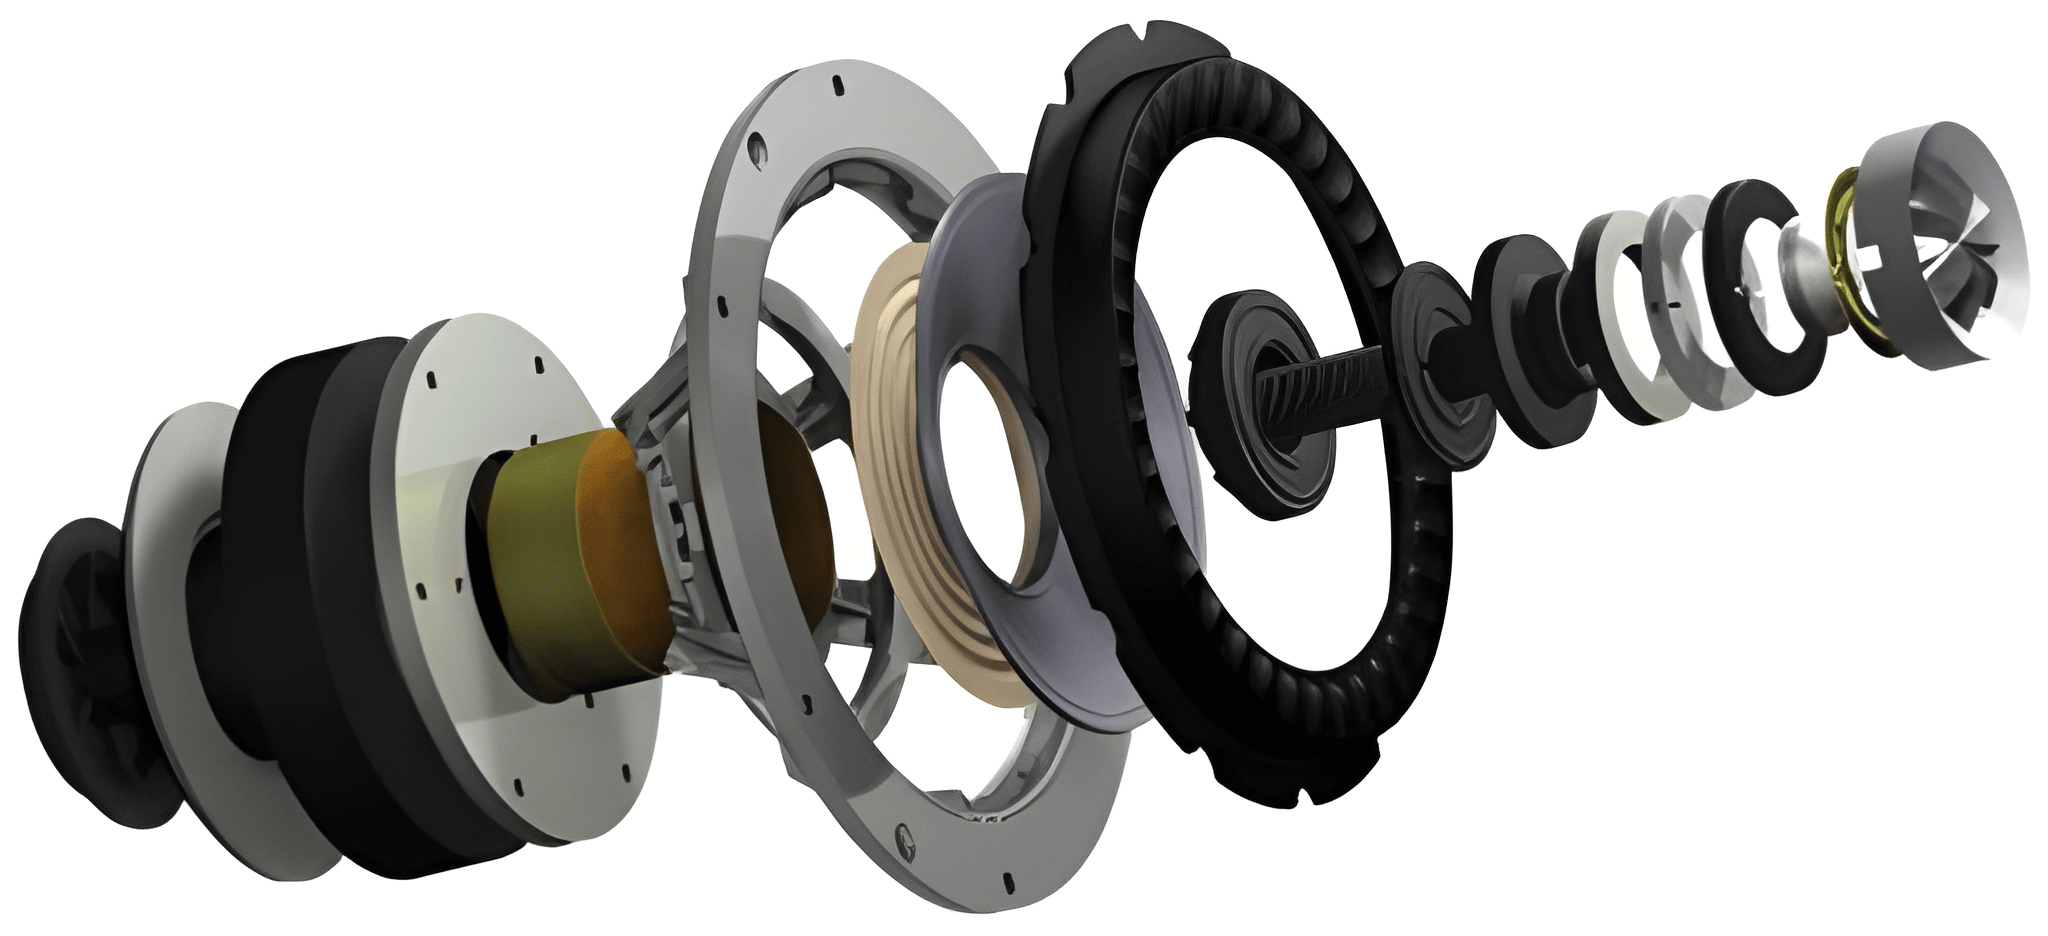
- Механизмы поворотных оснований: основные оси, элементы крепления, миниатюрные кронштейны. Внутренние рамки и каркасы. Компоненты высококачественных акустических систем (сетки, крепления динамиков). Магнитоэкранированные детали (из немагнитных нержавеющих сталей).
- Декоративные и эргономичные элементы: кнопки, декоративные накладки, элементы интерфейса из нержавеющей стали.
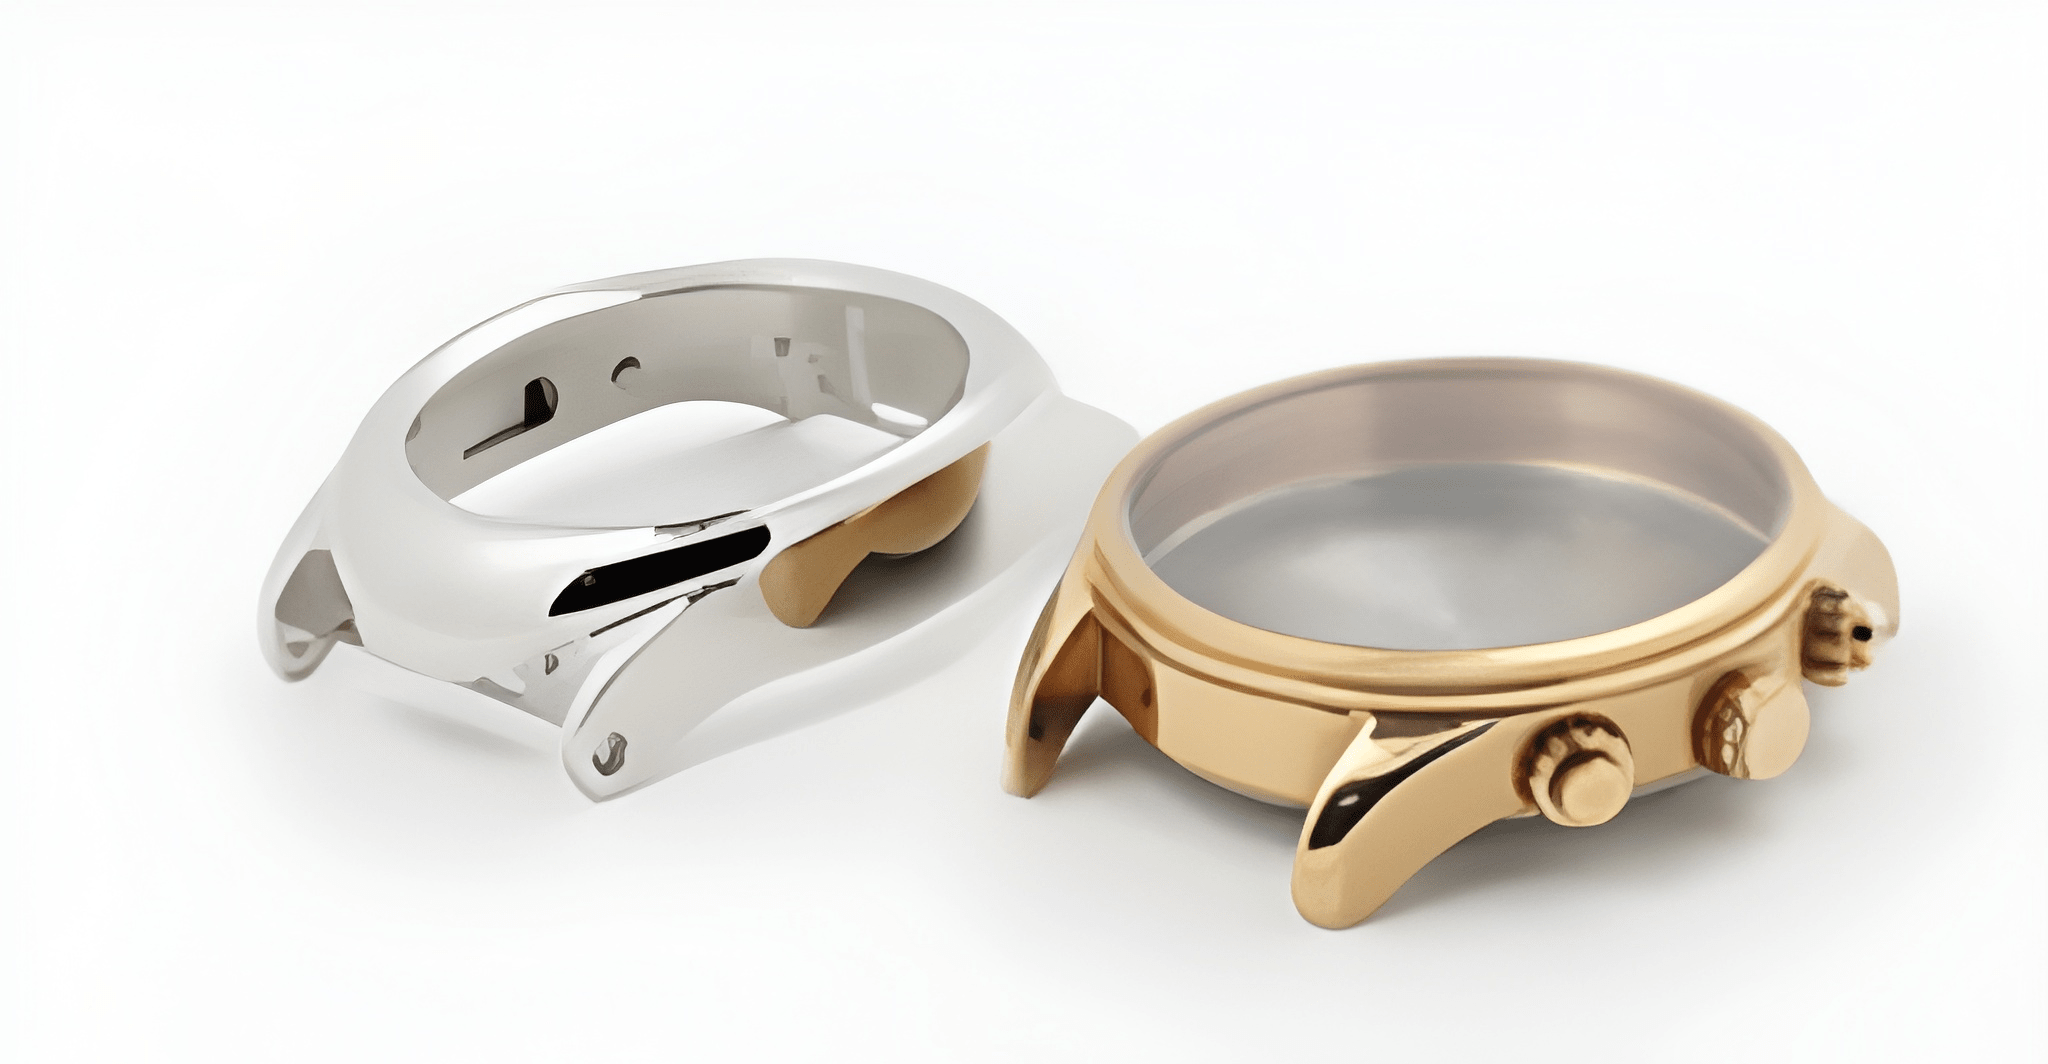
Компания Citizen Watch Co стала первой часовой компанией, которая создала собственное производство MIM в Токио, Япония, в 1987 году
Изделия проходят минимальную или нулевую механическую доработку после пресс-формы, за счет чего достигается экономия времени и высокая повторяемость свойств продукции.
Часы Swatch Irony были одними из первых, в которых использовались корпуса из нержавеющей стали, изготовленные по технологии MIM; в часах Rado применяются корпуса и браслеты, изготовленные методом литья керамических порошков.
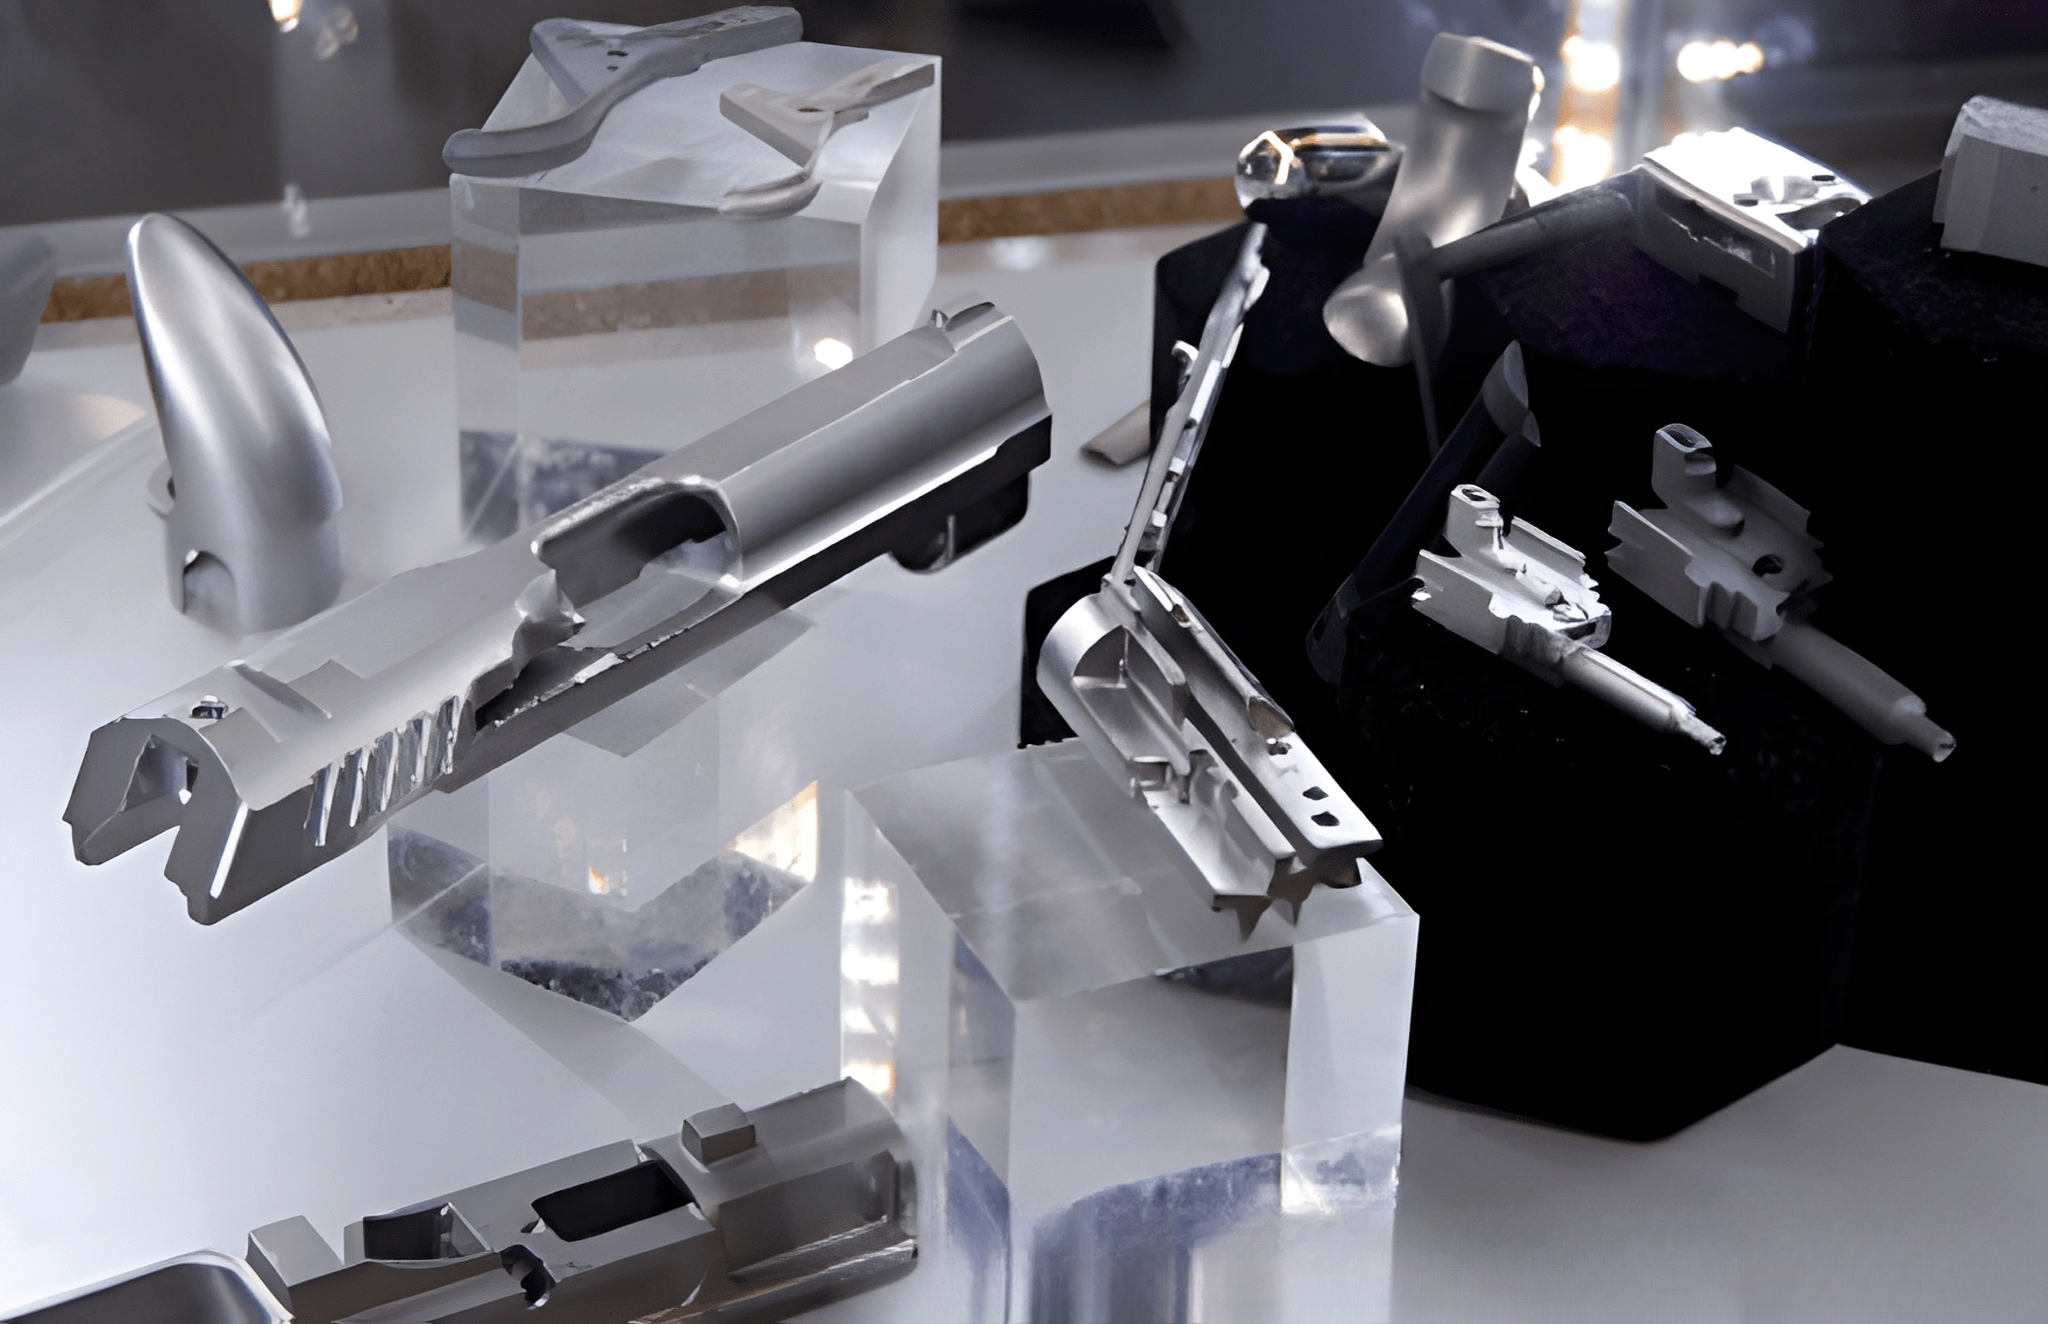
MIM-технология даёт возможность изготавливать очень точные, сложные и порой довольно крупные части оружия, вплоть до пистолетного затвора
В пистолете Walther PK380 только ствол, пластиковая рамка и пружины не являются MIM-деталями. Остальные части, включая затвор, используют технологию MIM
Экономическая целесообразность перехода на MIM
Минимизация затрат на производство
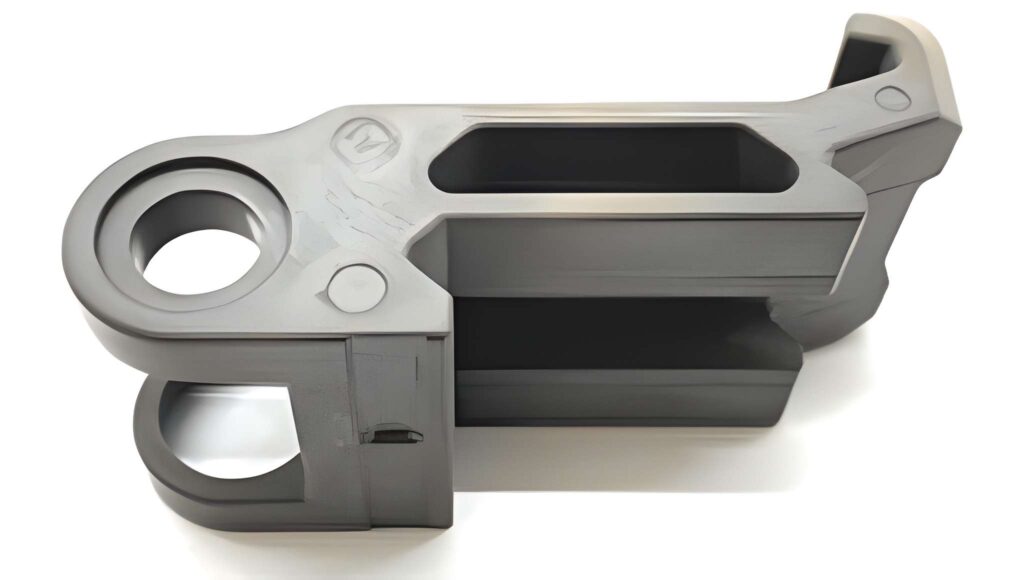
MIM-процесс позволяет уменьшить количество технологических операций, поскольку многие сложные геометрии реализуются непосредственно в пресс-форме — это исключает необходимость многоэтапной механической доработки.
За счёт снижения отходов металла (почти сеточная форма) уменьшаются затраты на материалы, по сравнению с ЧПУ или литьём с последующим удалением излишков.
Меньше требуется ручного труда, так как большая часть операций автоматизирована.
Оптимизация сроков и ускорение выхода на рынок
MIM сокращает сроки производства и поставки за счёт интеграции этапов: проектирование, литьё, финальная обработка часто проходят на одном предприятии.
Гибкая конструкторская проработка за счёт ad hoc-проектирования форм позволяет быстрее адаптировать продукт под клиента без массовых изменений технологической линии.
Снижение стоимости при серийном производстве
Первоначальные расходы на оснастку (пресс-формы) высоки, но быстро окупаются при средних и крупных сериях. Для сложных мелких деталей серийная цена MIM-детали нередко на 30-50% ниже, чем при механической обработке или традиционном литье.
Пресс-формы отличаются долговечностью, что позволяет использовать одну оснастку для миллионов изделий. Меньше брака и возвратов благодаря стабильному качеству.
Сокращение затрат на ресурсы и логистику
Нет необходимости закупать дорогостоящие блоки металла для механической обработки; закупается только нужный порошок.
За счёт сеточного подхода и минимального количества облоя и отходов уменьшаются расходы на переработку и утилизацию.
Материалы, используемые в технологии MIM
Методы контроля в технологии MIM и гарантия высокого качества
- Мониторинг температуры и давления впрыска для обеспечения стабильности размеров «зелёных» изделий.
- Контроль времени выдержки под давлением и скорости впрыска.
- Визуальный осмотр изделий на наличие дефектов литья (поры, трещины, деформации).
- Проверка полноты химического и термического удаления связующего с помощью термогравиметрического анализа (TGA).
- Визуальный контроль целостности изделия после дебиндинга.
- Поддержание строгого температурного режима и защитной атмосферы (вакуум, аргон, водород).
- Измерение плотности изделия после спекания (архимедов метод).
- Контроль усадки и геометрических размеров (линейные измерения, 3D-сканирование).
- Применение высокоточных измерительных инструментов (калибры, микрометры, оптические сканеры).
- Использование координатно-измерительных машин (CMM) для комплексной проверки допусков и соосности.
- 3D-оптический или лазерный контроль сложных поверхностей и внутренних каналов.
- Измерение параметров Ra и Rz с помощью профилометров.
- Визуальный и микроскопический осмотр поверхности на наличие дефектов.
- Тесты на прочность, твердость (Rockwell), ударную вязкость.
- Испытания на коррозионную стойкость и другие эксплуатационные характеристики.
- Неразрушающий контроль (ультразвуковой, рентгеновский, магнитопорошковый) для выявления внутренних дефектов.
- Контроль химического состава методом спектроскопии.
Точность размеров и допуски
Какие параметры обеспечивает технология MIM
- Толщина стенки: возможен диапазон 0,3–4 мм.
- Чистота поверхности: после спекания Ra около 1,5 мкм.
- Допуски на размеры: стандартно ±0,5%, но достижимо ±0,1%.
- Предотвращение попадания порошка: отсутствие полностью закрытых внутренних полостей.
- Углы уклона: предпочтителен угол уклона > 1°.
- Усадка при спекании: объемная усадка около 20%.
- Уменьшение дефектов: большой радиус углов сводит к минимуму трещины.